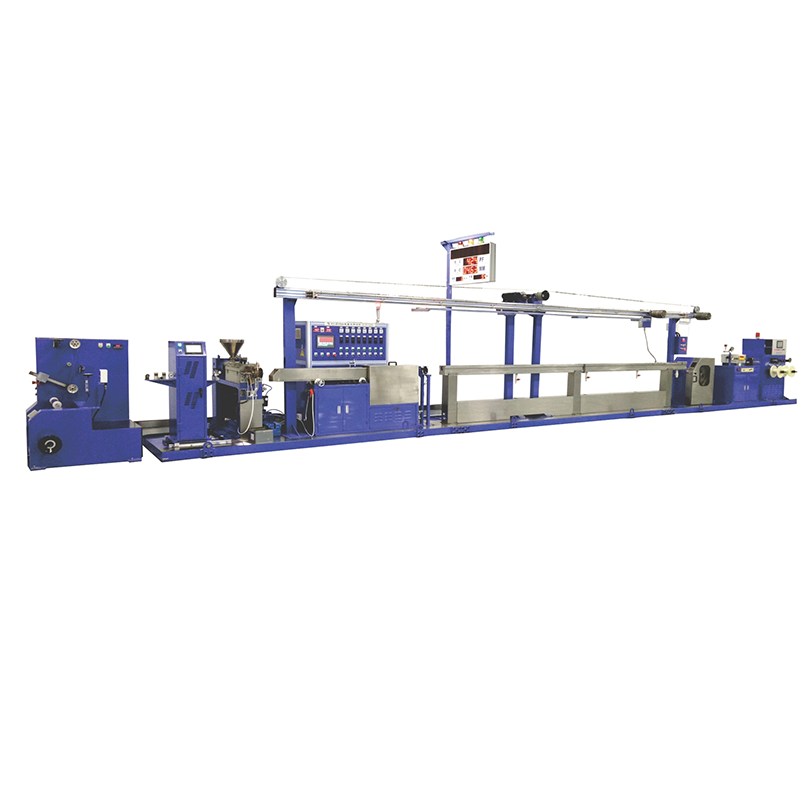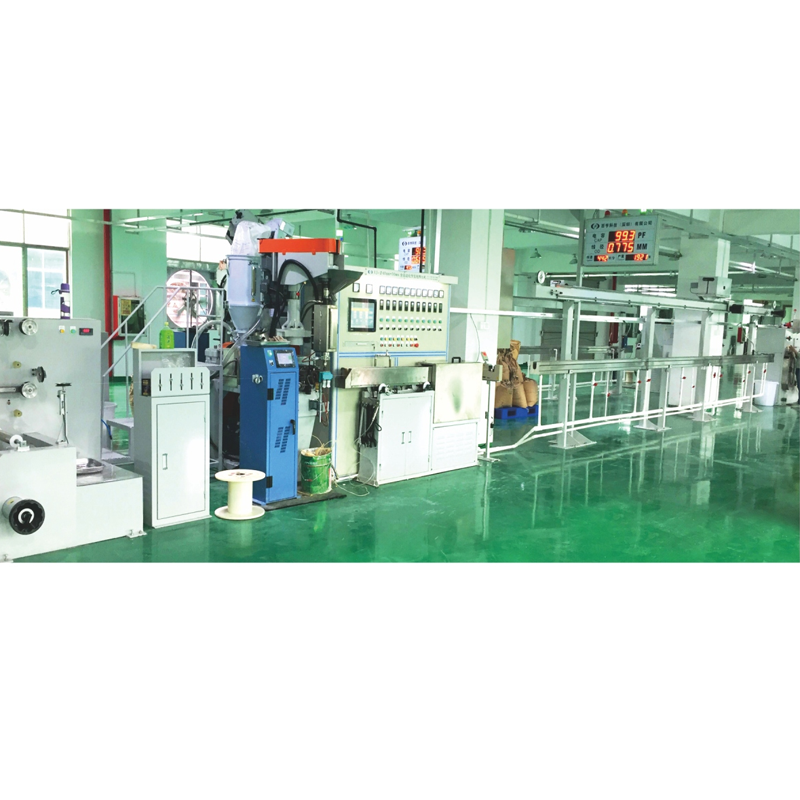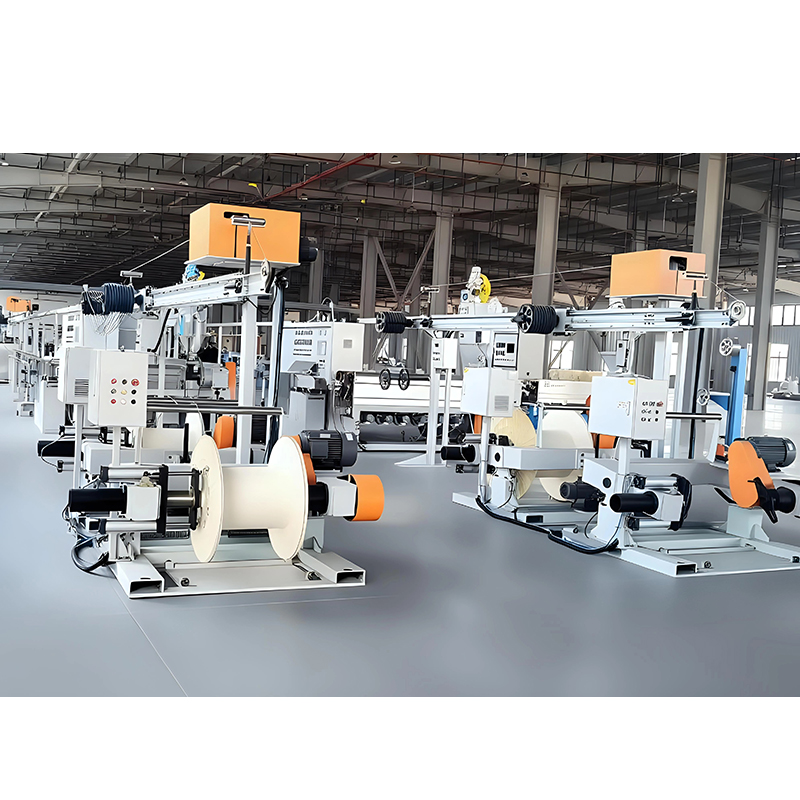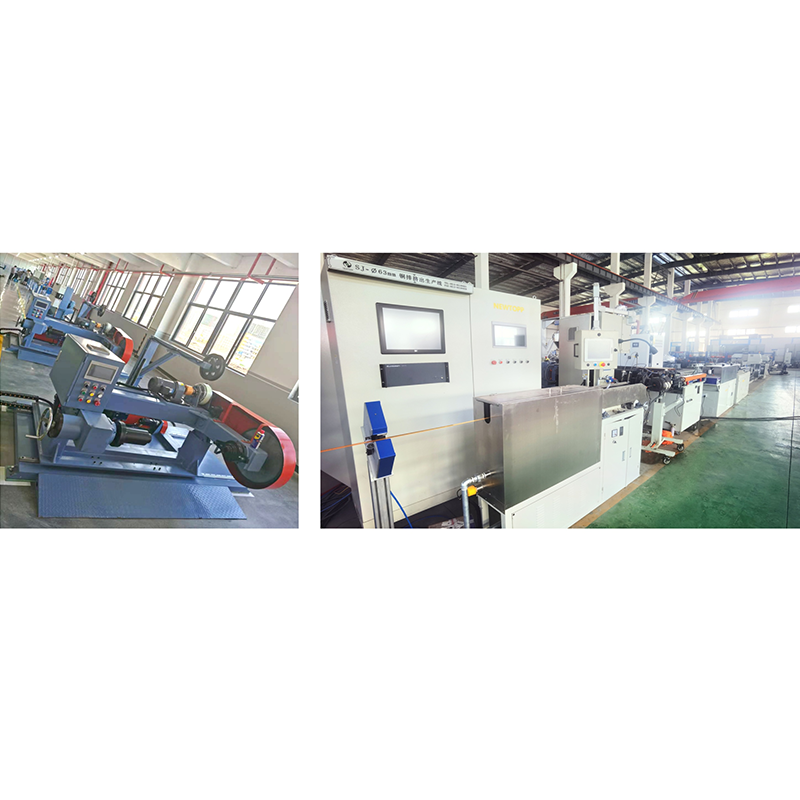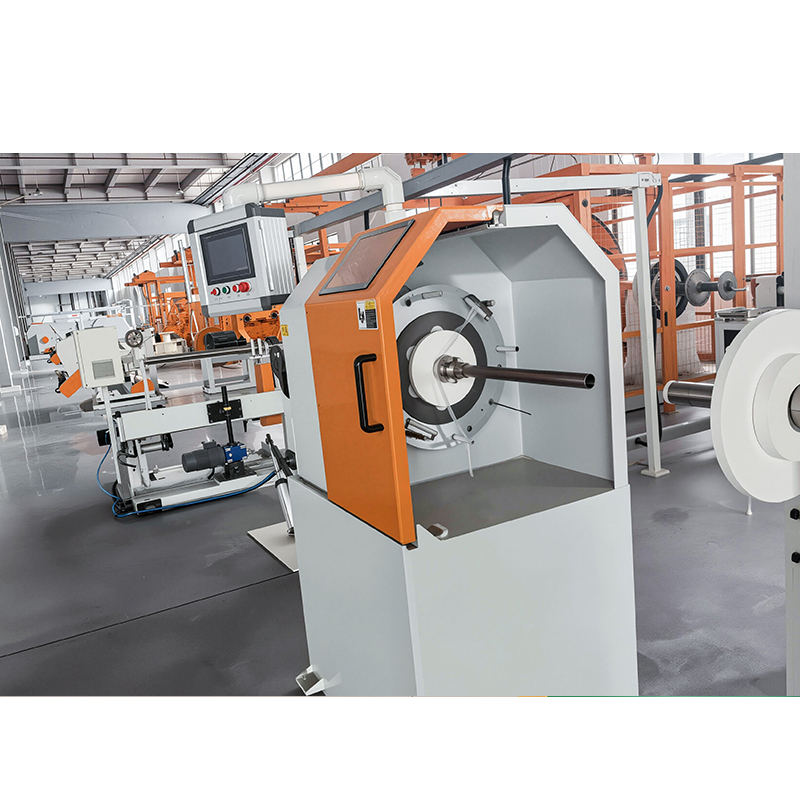




Proces skręcania na maszynie to etap w produkcji kabli, podczas którego poszczególne druty są skręcone wokół wspólnej osi, tworząc linkę. Jest to etap, który określa, jak elastyczny, odporny na zmęczenie i spójny elektrycznie będzie ostateczny kabel. W praktyce dobrze kontrolowany proces skręcania wykorzystuje precyzyjną długość skrętu, równe naprężenie drutu i właściwy typ maszyny, aby uniknąć typowych usterek, takich jak klatki dla ptaków, luźne druty i różnice w średnicy.
Co się dzieje podczas procesu skręcania?
Proces skręcania przebiega według spójnej sekwencji: splatanie, kontrola napięcia, skręcenie w punkcie zamknięcia i nawijanie. Każdy stopień musi być zsynchronizowany, aby zachować stały skok i geometrię przewodu.
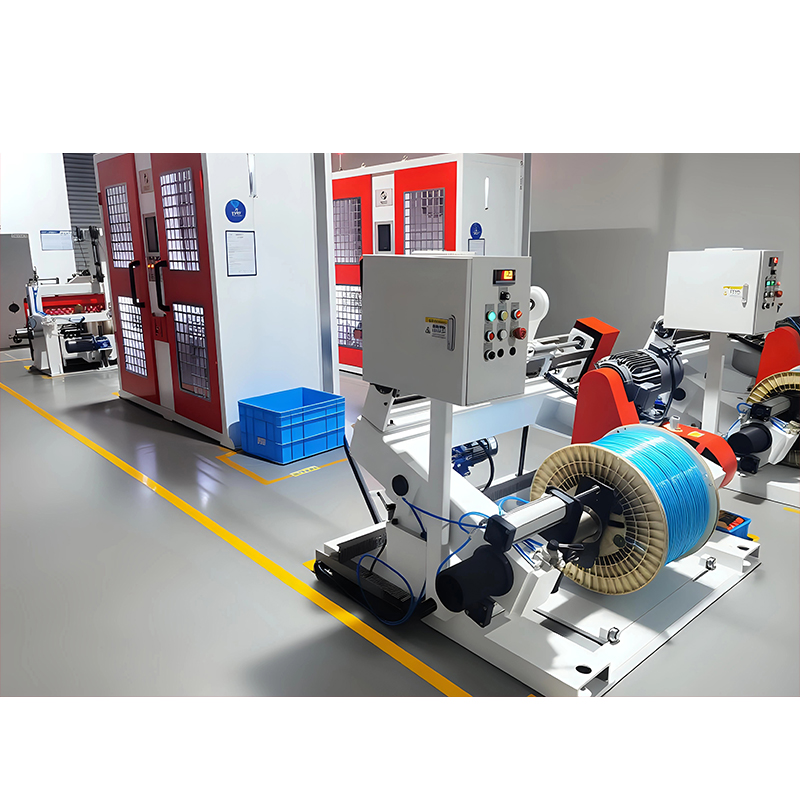
- Wypłata: poszczególne druty wyciągane są ze szpul zamontowanych na systemie wypłat. Wypłata może być aktywna lub pasywna; systemy aktywne zapewniają ustawione napięcie wsteczne dla każdego drutu.
- Kontrola napięcia: każdy drut przechodzi przez rolki tancerskie lub czujniki naprężenia. Równe napięcie na wszystkich drutach zapobiega nadmiernemu rozciągnięciu jednego drutu lub tworzeniu się pętli.
- Skręcanie i zamykanie: druty zbiegają się na matrycy zamykającej lub prowadnicy, podczas gdy maszyna obraca prowadnice drutu lub szpulę odbierającą. Prędkość obrotowa i prędkość linii razem ustalają długość skrętu (odległość osiową dla jednego pełnego skrętu).
- Odbiór: skręcony przewód jest ciągnięty przez kabestan i nawijany na szpulę odbiorczą. Zależność prędkości pomiędzy wałkiem a częścią wirującą jest utrzymywana przez serwo lub układ przekładni.
Aby uzyskać szersze wprowadzenie do pełnej oferty maszyn skręcających, możesz przeczytać nasz artykuł obszerny przewodnik po maszynach do skręcania kabli . Wyjaśnia, czym różnią się te maszyny i w jaki sposób są dobierane do różnych konstrukcji przewodów.
Główne typy maszyn skręcających
Istnieją trzy główne rodziny maszyn splotowych – splotki planetarne, rurowe i skrętki dwuskrętne (łukowe). Każdy z nich zapewnia inną równowagę między dokładnością ułożenia, szybkością produkcji i elastycznością przewodu.
| Typ maszyny | Zasada rotacji | Kluczowe zalety | Ograniczenia | Najlepsze aplikacje |
|---|---|---|---|---|
| Planetarna (sztywna) maszyna skręcająca | Szpule drutu obracają się w klatkach wokół stałej osi; poszczególne warstwy są ułożone w duży okrąg | Bardzo precyzyjna długość skrętu; niski skręt drutu; dobre dla dużych, sztywnych przewodników | Niższa prędkość; duży ślad; dłuższy czas konfiguracji | Kable elektroenergetyczne, przewody wysokiego napięcia, żyły wielowarstwowe |
| Maszyna do skręcania rur | Wszystkie szpule drutu są zamontowane wewnątrz obrotowej rury; cała rura się obraca | Wysoka prędkość; płynny obrót; dobre dla długich przebiegów gołych przewodów | Podczas rozwijania druty ulegają skręcaniu; mniej dostosowane do projektów elastycznych | Przewody napowietrzne aluminiowe i miedziane, przewody wzmocnione stalą |
| Maszyna do skręcania podwójnego skrętu (kokardka). | Łuk obraca się wokół przewodnika i wytwarza dwa skręty na obrót | Bardzo wysoka wydajność; kompaktowa konstrukcja; mniejsze zużycie energii | Wymaga precyzyjnej kontroli napięcia; może potrzebować urządzenia do skręcania do tyłu, aby zapewnić równomierne ułożenie | Miedziane przewody budowlane, przewody elastyczne, kable do transmisji danych i kable sterujące |
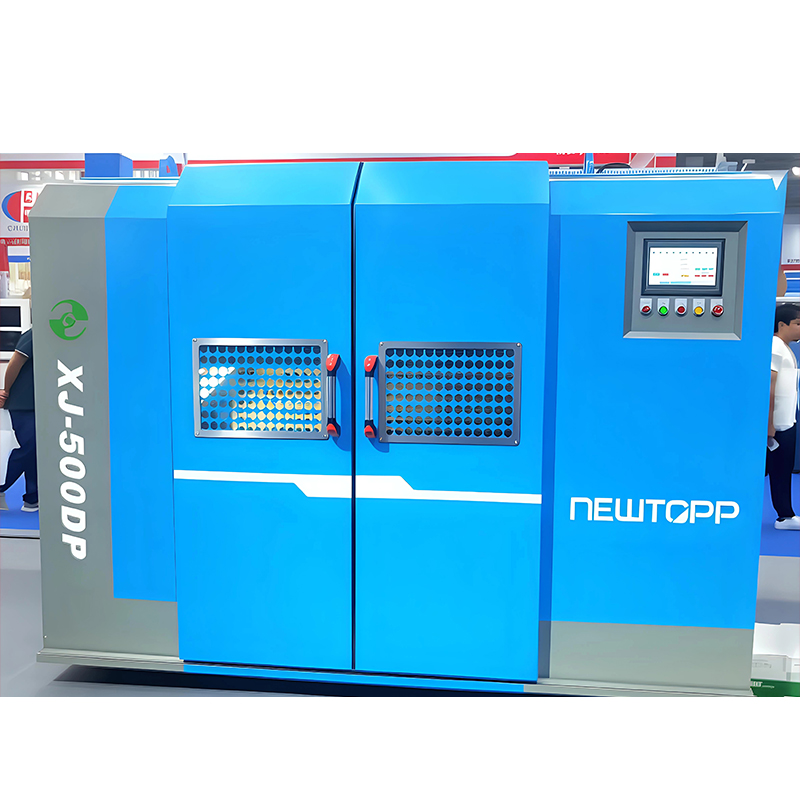
Do masowej produkcji elastycznych przewodów miedzianych, a Maszyna do skręcania podwójnego łuku 1250 jest częstym wyborem, ponieważ łączy w sobie kompaktowe wymiary z wydajnością konkurencyjną w przypadku budowy linii kablowych i kabli do transmisji danych.
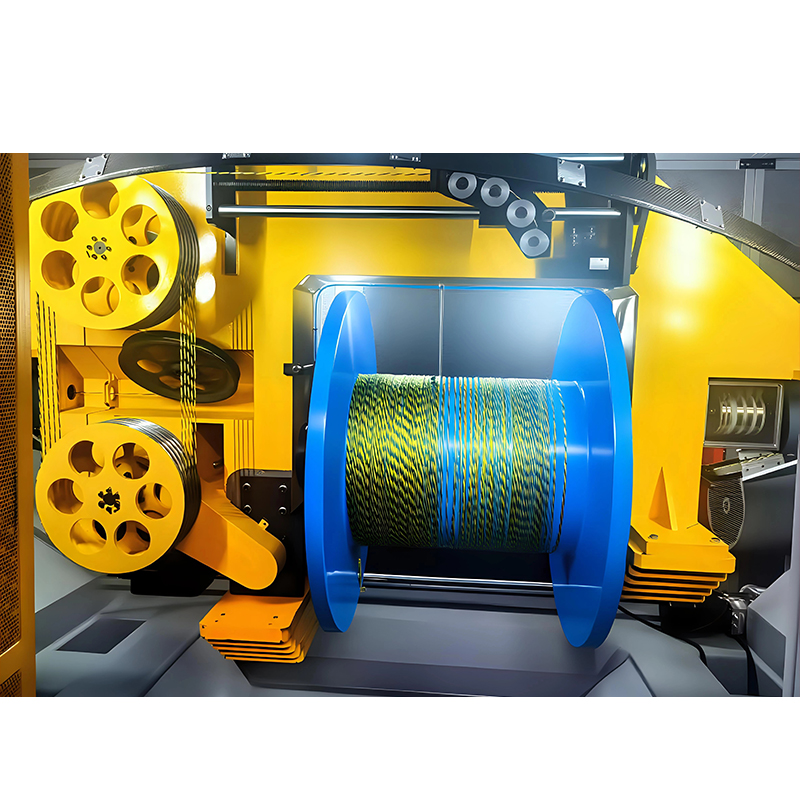 1250 producentów maszyn do splatania podwójnych łuków, fabryka niestandardowa - Jiangsu Newtop Jiangsu Newtopp Precision Machinery Co., Ltd to producenci maszyn do nawijania podwójnych łuków 1250 w Chinach i fabryka niestandardowa, Maszyna 1250 z podwójnym łukiem... Zobacz produkt →
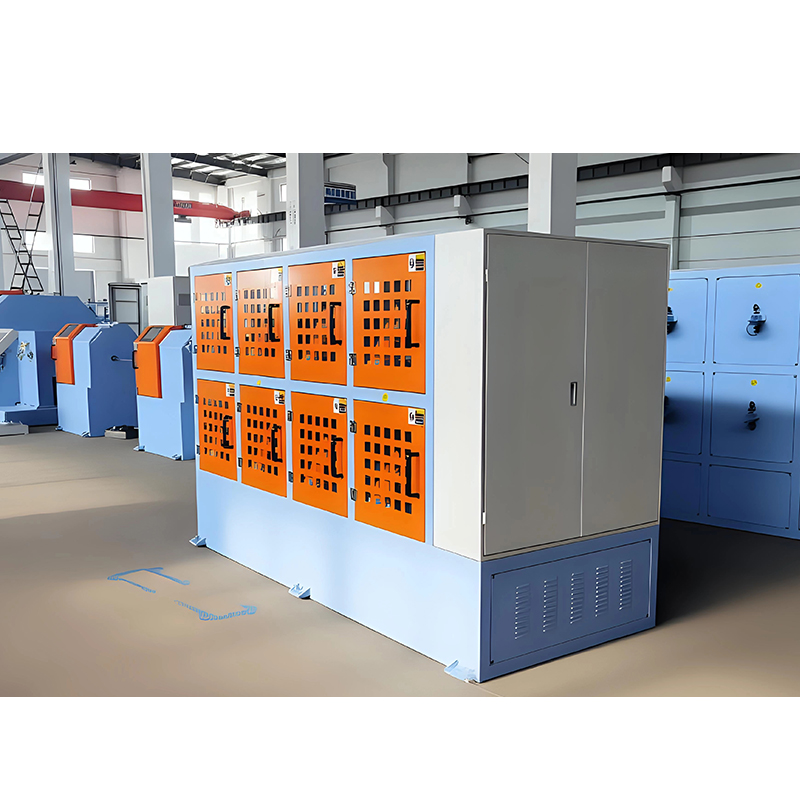
Gdy potrzebujesz niezwykle dokładnej długości skrętu i minimalnego zniekształcenia drutu, a maszyna do skręcania planetarnego jest zazwyczaj preferowany w przypadku kabli zasilających i sterujących. Konstrukcja obrotowego koszyka ogranicza skręcanie drutu do minimum i umożliwia nakładanie wielu warstw w jednym przejściu.
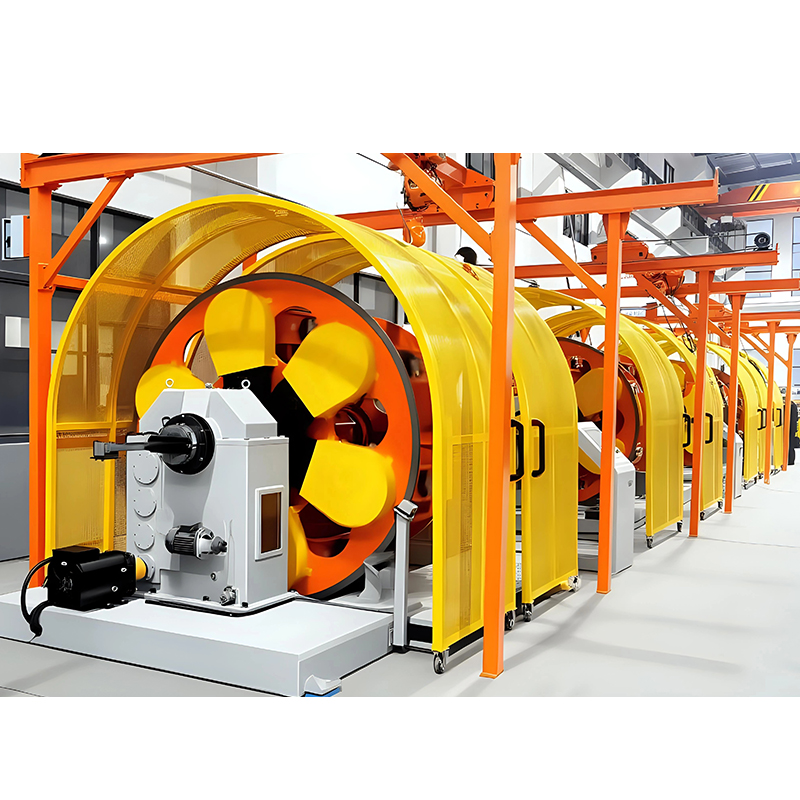 Maszyna do skręcania klatek, producenci maszyn do skręcania planet Jiangsu Newtopp Precision Machinery Co., Ltd jest chińskim producentem maszyn do skręcania klatek i niestandardową fabryką maszyn do skręcania planetarnego... Zobacz produkt →
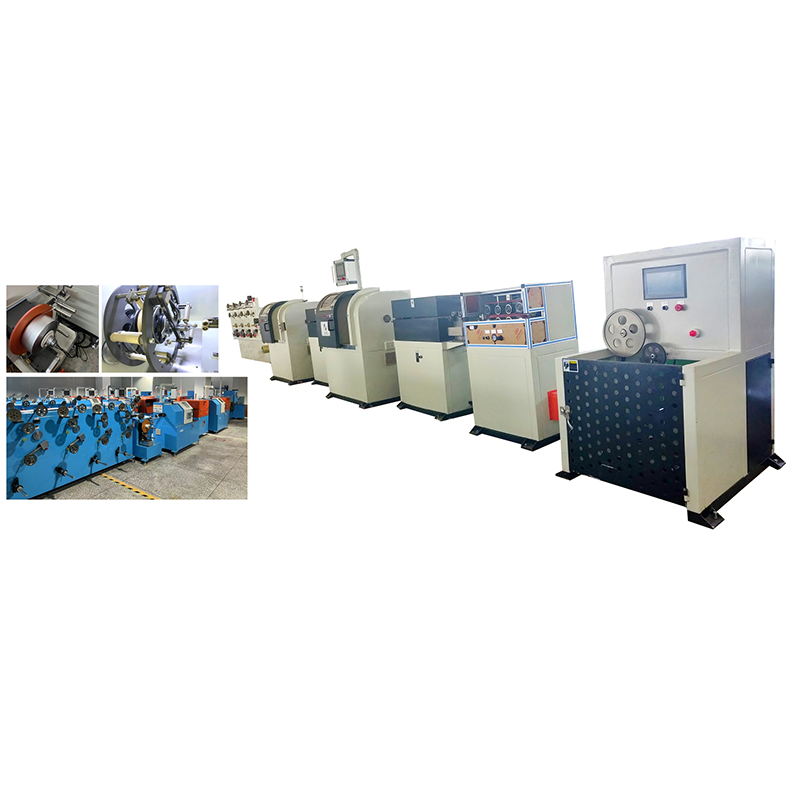
W zastosowaniach wymagających bardzo dużej prędkości skrętu, zwłaszcza cienkich lub cienkich drutów, a maszyna potrójna może wytworzyć trzy pełne skręty na obrót, co zwiększa przepustowość bez zwiększania prędkości łuku.
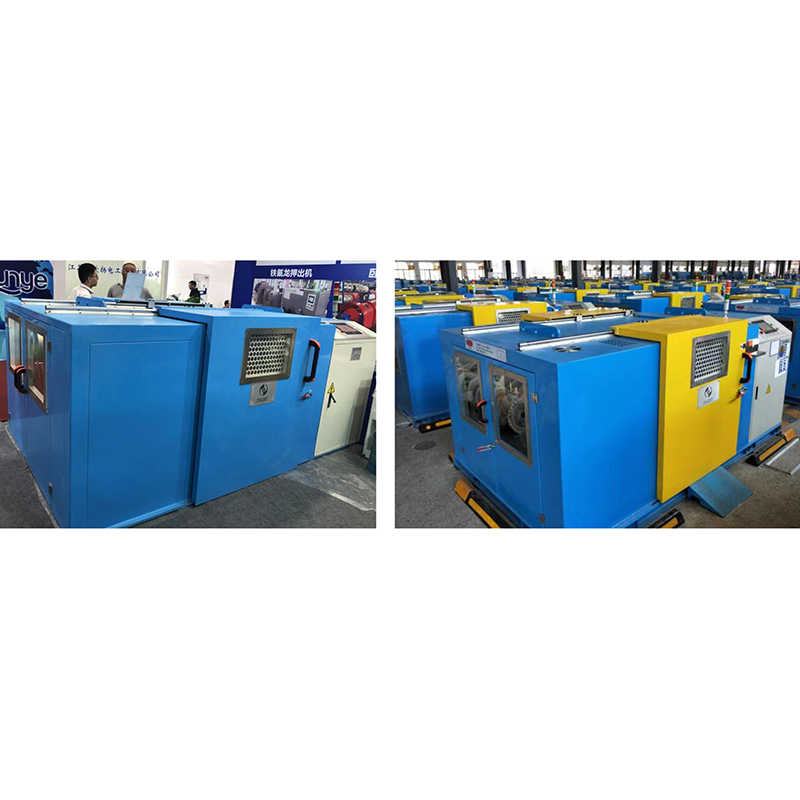 Producenci maszyn potrójnych, fabryka na zamówienie - Jiangsu Newtopp Precisi Jiangsu Newtopp Precision Machinery Co., Ltd to chińscy producenci maszyn potrójnych i fabryka niestandardowa, zastosowanie: odpowiednie dla CAT5... Zobacz produkt →
Kluczowe parametry procesu kontrolujące jakość
Cztery parametry — długość skrętu, kierunek skrętu, naprężenie drutu i współczynnik wypełnienia — mają największy wpływ na działanie przewodu linkowego.
- Długość układania: odległość osiowa dla jednego owinięcia drutem 360°. W przypadku przewodów koncentrycznych długość skrętu wynosi zwykle 10 do 14 razy większa od zewnętrznej średnicy warstwy. Typowa tolerancja maszyny wynosi ±3%, ale linie o dużej prędkości mogą wymagać ściślejszej kontroli.
- Kierunek układania: w większości standardowych kabli stosuje się układ prawoskrętny, ale kierunek ostatniej warstwy musi odpowiadać linii izolacji znajdującej się za kablem i konstrukcji złącza. Nieprawidłowy kierunek układania może spowodować przedwczesne uszkodzenie końcówek.
- Napięcie drutu: indywidualne napięcie drutu powinno być jak najbardziej zbliżone do tego samego. Praktyczną zasadą jest utrzymywanie naprężenia na poziomie 2–5% obciążenia zrywającego drut; wyższe napięcie może spowodować przerwanie drutu, a niższe napięcie powoduje luźne pasma.
- Współczynnik wypełnienia: stosunek rzeczywistej powierzchni metalu przewodnika do ograniczonego obszaru kołowego. Kompaktowe sploty mogą podnieść ten współczynnik z około 75% do ponad 90%, co zmniejsza średnicę kabla i koszt materiału.
Wybór odpowiedniej maszyny do skręcania
Właściwa maszyna do skręcania żył to taka, która dopasowuje wymaganą geometrię, materiał i prędkość produkcji przewodu do wymaganej geometrii, materiału i szybkości produkcji, a także nieodłączną charakterystykę skrętu maszyny.
- Określ budowę przewodnika. Przewód koncentryczny typu linka klasy 2 (np. IEC 60228) wymaga skrętki planetarnej lub sztywnej; elastyczny przewodnik klasy 5 lub 6 działa dobrze na linii splotu o podwójnym skręcie lub skrętu wstecznym.
- Oceń materiał. Miękkie druty miedziane wymagają delikatnego obchodzenia się, dlatego dobrze sprawdzają się maszyny do podwójnego skręcania z precyzyjną kontrolą naprężenia; druty aluminiowe lub stopowe można przesuwać na żyłkach rurowych z dużą prędkością.
- Oszacuj wymaganą moc wyjściową. Maszyny do podwójnego skrętu wytwarzają dwa skręty na obrót, więc często zapewniają najniższy koszt na metr w przypadku prostych, kompaktowych splotów. Kiedy jednak istotna jest wąska tolerancja układania, niższa prędkość maszyny planetarnej jest akceptowalnym kompromisem.
- Weź pod uwagę powierzchnię podłogi i konserwację. Splotki dziobowe i rurowe są kompaktowe i łatwiejsze w utrzymaniu niż duże klatki planetarne, które wymagają znacznej powierzchni podłogi i ciężkich fundamentów.
Typowe wady i sposoby ich zapobiegania
Większość wad splotek jest spowodowana nierównym naprężeniem, zużytymi prowadnicami lub nieprawidłowym ustawieniem skrętu. Poniższa tabela zawiera listę najczęstszych usterek i sposobów ich usunięcia.
| Wada | Typowa przyczyna | Zapobieganie |
|---|---|---|
| Klatki dla ptaków (drut podnosi się z pasma) | Niewystarczający skręt do tyłu podczas zginania; nadmierne napięcie pasm | Użyj wypłaty typu back-twist; zmniejszyć napięcie kabestanu; zwiększyć liczbę rolek prowadzących |
| Zerwanie drutu | Zadziory na prowadnicach; zbyt duże napięcie pojedynczego drutu | Wypoleruj wszystkie punkty kontaktowe; ustawić napięcie na 2–5% obciążenia niszczącego; dodaj monitorowanie napięcia na każdym przewodzie |
| Średnica nadwymiarowa/podwymiarowa | Zużyta matryca zamykająca; nieprawidłowa preforma drutu | Regularnie wymieniaj matrycę; sprawdzaj wysokość poprzedzającą co najmniej raz na zmianę |
| Nieregularna długość układania | Wahania prędkości pomiędzy kabestanem a częścią wirującą | Użyj sterowania serwo w pętli zamkniętej; kalibrować tachometry; utrzymać stabilną prędkość linii |
Często zadawane pytania
Odpowiedzi na najczęściej zadawane pytania sprowadzają się do jednej zasady: maszyna musi być dostosowana do konstrukcji przewodu, a proces musi być kontrolowany pod kątem naprężenia.
Jaka jest różnica między wiązaniem a skręcaniem?
Wiązanie to niegeometryczny skręt, w którym druty są ułożone losowo w jednym kierunku, często z krótką długością skrętu, i jest stosowany w przypadku elastycznych przewodów cienkodrutowych. Natomiast splotowanie tworzy regularny wzór spiralny o kontrolowanym skoku i kierunku, co zapewnia przewodnikowi określoną geometrię i lepszą odporność na zmęczenie. W procesie skręcania druty są ułożone w odrębnych warstwach, podczas gdy w przypadku wiązania nie są one ułożone.
Czy jedna maszyna skręcająca może obsłużyć wszystkie projekty przewodów?
Żadna pojedyncza maszyna nie jest w stanie obsłużyć wszystkich projektów. Splotka planetarna zapewnia najdokładniejsze ułożenie i jest preferowana w przypadku dużych przewodów zasilających, natomiast splotka z podwójnym skrętem jest znacznie szybsza w przypadku małych elastycznych kabli. W przypadku bardzo cienkich drutów alternatywą jest maszyna z potrójnym skrętem, a w przypadku par wymagających anulowania wymagana jest skrętka z parami skrętu wstecznego. Większość zakładów wykorzystuje dwa lub trzy różne typy maszyn.
Co to jest skręt wsteczny i kiedy jest potrzebny?
Skręt wsteczny to dodatkowy obrót drutu podczas skręcania, dzięki czemu drut nie ulega odkształceniu plastycznemu po wejściu do punktu splotu. Jest to konieczne, gdy drut musi pozostać nieskręcony po uformowaniu przewodnika - na przykład w kablach elastycznych, kablach do transmisji danych i przewodnikach linkowych stosowanych w zastosowaniach dynamicznych. Maszyny z obrotem typu łukowego mogą dodać urządzenie do skręcania do tyłu, aby kompensować naprężenia skrętne.
Jak podziałka splotu wpływa na elastyczność?
Mniejsza podziałka (długość skrętu) zwiększa elastyczność przewodu i odporność na zginanie dynamiczne, ale zwiększa również zużycie materiału i zmniejsza margines napięcia przebicia dla danej grubości izolacji. Dłuższy skok zapewnia większą sztywność i niższy opór prądu stałego. Standardowy zakres podziałki dla kabli elastycznych wynosi około 8 do 12 razy średnicy warstwy, podczas gdy w przypadku kabli instalowanych na stałe często stosuje się od 12 do 16 razy.
Ostatnie przemyślenia
Proces skręcania w maszynie nie jest po prostu operacją mechanicznego skręcania; jest to precyzyjny etap produkcji, który określa właściwości mechaniczne i elektryczne przewodnika. Dla producenta kabli największe korzyści przynosi dopasowanie typu maszyny do rodziny produktów, kontrolowanie czterech parametrów jakościowych i przeszkolenie operatorów w zakresie zwracania uwagi na defekty związane z naprężeniem. Przy odpowiednim sprzęcie i dyscyplinie proces skręcania może przebiegać z dużą prędkością bez utraty jakości.