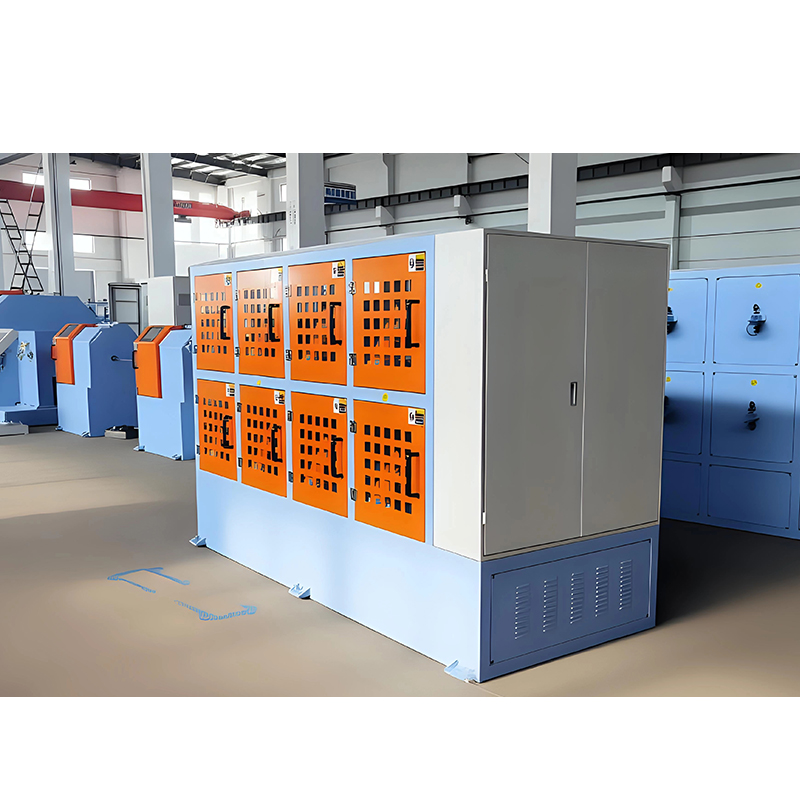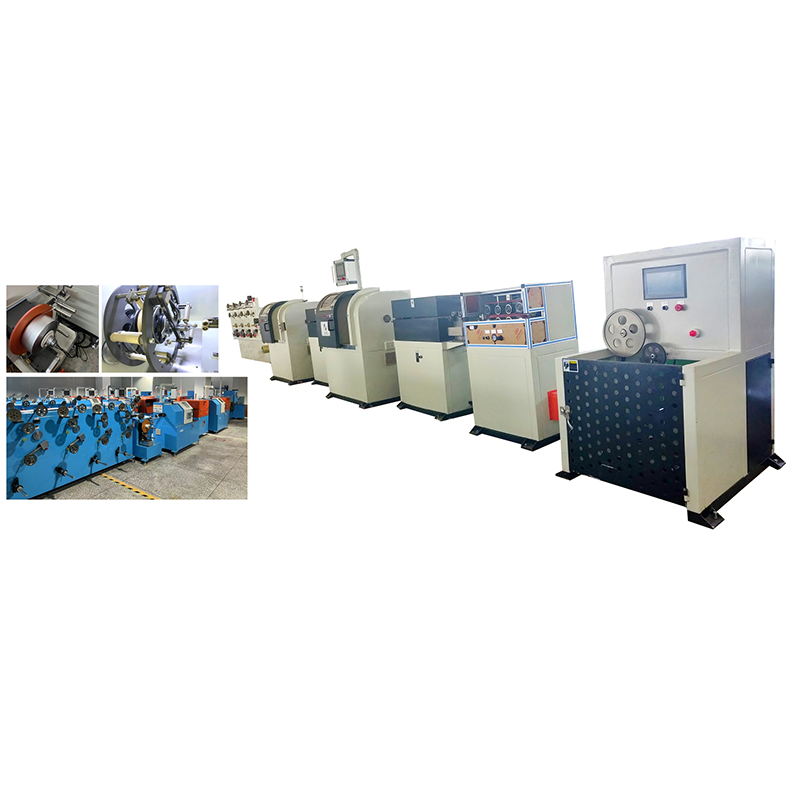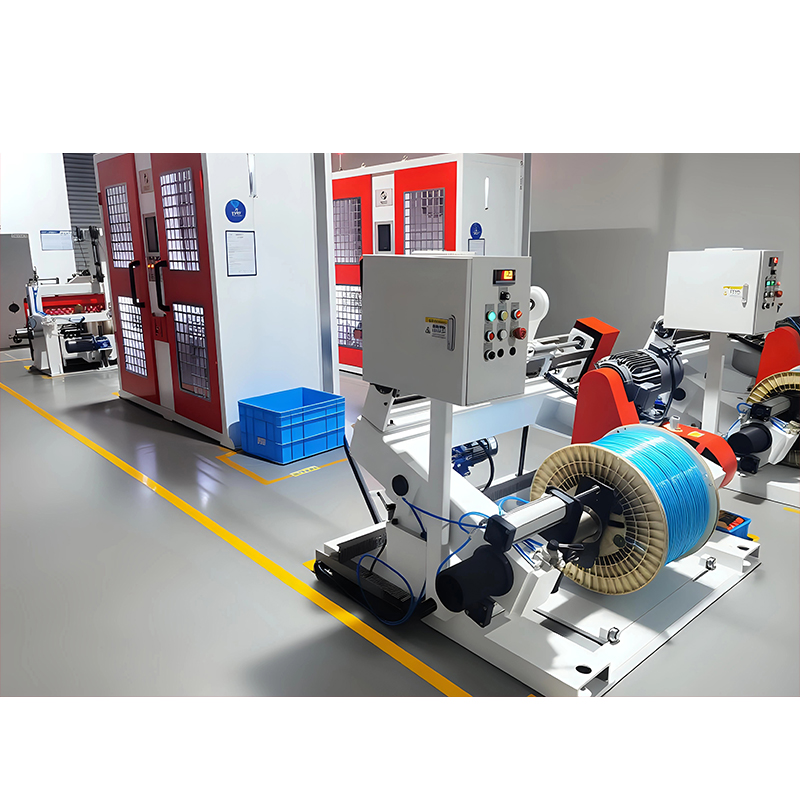




Siedem liczb decyduje o tym, czy maszyna do skręcania rurek będzie pasować do Twojego przewodu: liczba szpulek, rozmiar szpulek, zakres podziałki, prędkość wirnika, średnica pojedynczego drutu, gotowy przekrój poprzeczny i dokładność naprężenia szpulki. Wszystko inne w ofercie jest drugorzędne, a dostawca, który nie może podać wszystkich siedmiu, zgaduje.
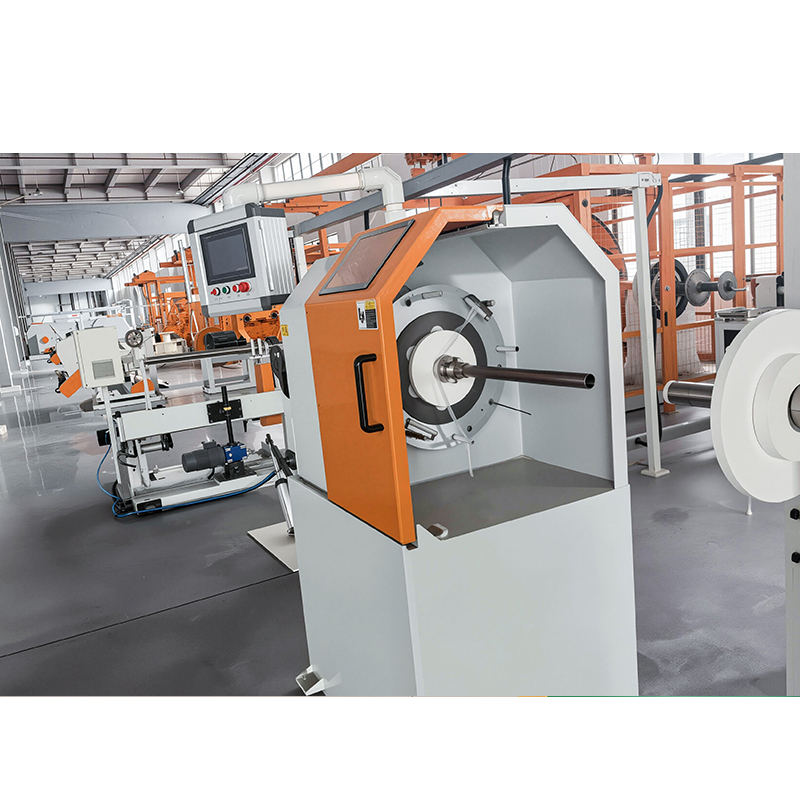
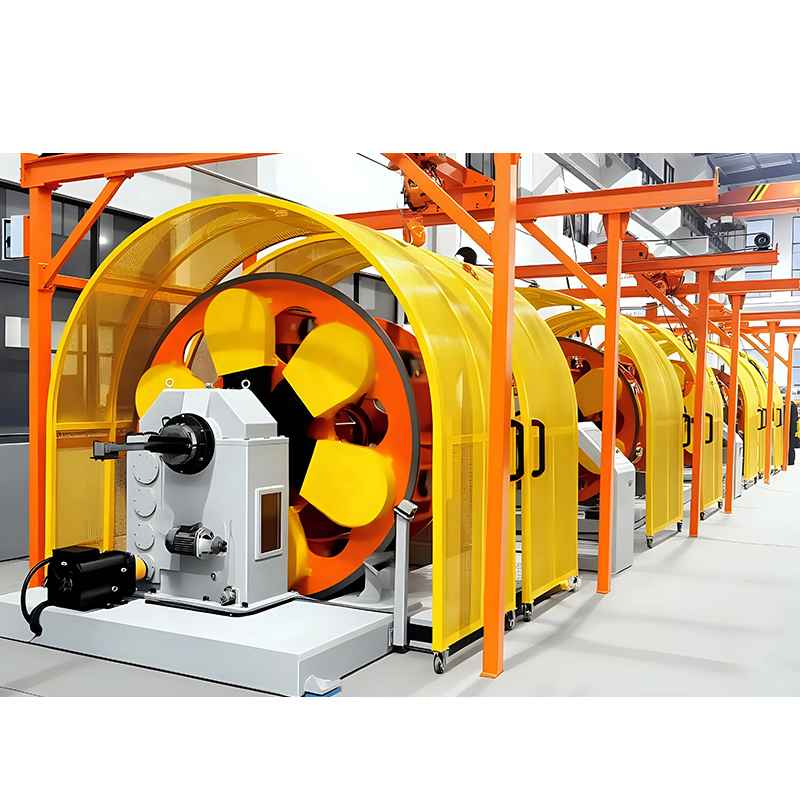
Nawijarka rurowa to sztywna nawijarka, w której szpule nawijające znajdują się wewnątrz obracającej się rury. Każdy obrót tej rurki powoduje dokładnie jeden skręt przewodu, więc prędkość produkcji i długość skrętu są powiązane jednym wzorem: prędkość linii równa się skokowi pomnożonemu przez prędkość wirnika. Nie ma ramienia dziobowego ani skrętu w tył, dzięki czemu ścieżka drutu jest krótka, nawiew niski, a wirnik szybki. Dzięki tej kombinacji splotki rurowe umożliwiają większość produkcji gołej miedzi i aluminium 7-, 19- i 37-drutowymi o powierzchni do około 630 mm².
Jeśli nadal mapujesz szerszą rodzinę maszyn, a obszerny przewodnik po maszynach do skręcania kabli jest użytecznym towarzyszem tej strony. Poniżej skupiamy się na specyfikacjach rur i sposobach ich porównywania linia po linii.
Co to jest maszyna do skręcania rur i kiedy jest to właściwe narzędzie?
Linka rurowa jest właściwym narzędziem, gdy konstrukcja wymaga od 7 do 37 drutów, koncentrycznego, kompaktowego ułożenia i ciągłej wydajności, zamiast bardzo dużych opakowań, jakie zapewnia maszyna planetarna.
Jak działa ścieżka drutu
Każda szpulka znajdująca się w kołysce wewnątrz obrotowej rurki. Drut opuszcza szpulę przez wydrążony wrzeciono, przebiega przez ceramiczne rolki prowadzące, a wszystkie druty zbiegają się na matrycy zamykającej bezpośrednio przed wałkiem odbierającym. Ponieważ szpule poruszają się wraz z rurką, drut jest uwalniany bez skręcania się z powrotem, więc nawinięcie tworzy się tylko na matrycy zamykającej. Z tego też powodu maszyna rurowa pracuje szybciej niż splotka planetarna o tej samej liczbie drutów: masa wirująca to wyważony cylinder, a nie duża otwarta klatka.
Tam, gdzie skrętka rurowa nie jest rozwiązaniem
Trzy przypadki skłaniają kupujących gdzie indziej. Konstrukcje przekraczające około 37 drutów lub 630 mm² zwykle wymagają większej pojemności szpulki niż żyłka planetarna. Izolowane rdzenie, które tolerują dwa zwoje na obrót, lepiej sprawdzają się w przypadku maszyny o podwójnym skręcie łukowym, która zmniejsza o połowę prędkość wirnika potrzebną do uzyskania tej samej mocy wyjściowej. Pary danych i kable LAN wymagają skrętki skrętnej wstecz, aby poszczególne żyły nie uległy nadmiernemu skręceniu przed zamknięciem pary.
Arkusz specyfikacji: Jedenaście liczb do porównania
Karta specyfikacji ma większe znaczenie niż broszura, ponieważ te jedenaście parametrów opisuje, co faktycznie może wyprodukować skrętka rurowa, a nie jak wygląda na hali produkcyjnej.
| Parametr | Typowy zasięg | Co kontroluje |
|---|---|---|
| Pozycje szpulek | 6 1 do 36 1 | Maksymalna liczba drutów w gotowym przewodzie |
| Rozmiar szpulki | PND 400 do PND 800, większe w przypadku innych typów splotów | Wielkość pakietu wypłat i częstotliwość doładowań |
| Zakres skoku (długości skrętu). | 20 mm do 300 mm | Elastyczność przewodu i moc wyjściowa przy danej prędkości |
| Prędkość wirnika | 200 do 1200 obr./min | Ograniczenie prędkości produkcji przy danym skoku |
| Prędkość linii | 30 do 250 m/min | Dane wyjściowe, ale znaczące tylko wtedy, gdy są cytowane z tonem |
| Średnica pojedynczego drutu | 0,15 mm do 3,0 mm | Co wytrzyma system naciągu i prowadnice |
| Gotowy przekrój | 0,5 mm² do około 630 mm² | Rozmiar przewodu akceptuje matryca zamykająca i odbiór |
| Napięcie na szpulkę | 5 N do 40 N, utrzymywane w granicach ±10% | Koncentryczność, przerwy w drutach i owalność przewodnika |
| Szpulka odbiorcza | od 630 po urodzeniu do 1250 po urodzeniu | Długość cewki przekazywana do następnego procesu |
| Tolerancja skoku | W zakresie około ±2% ustawionej wartości | Stała długość na całej długości zwoju |
| Zainstalowana moc | 15 kW do 75 kW | Dostawa na plac budowy, okablowanie i obciążenie fundamentów |
Liczba szpulek i rozmiar szpulek: Pojemność w zwykłych liczbach
Liczba szpul określa maksymalną liczbę drutów, a rozmiar szpulki określa, jak długo maszyna pracuje, zanim zatrzyma się w celu ponownego załadowania, więc nic innego w arkuszu danych nie zmienia dziennej wydajności w większym stopniu niż te dwie liczby.
Odczytywanie liczby szpulek
Maszyna opisana jako 12 1 ma dwanaście obrotowych stanowisk wypłaty plus jedno stacjonarne położenie centralne dla drutu rdzeniowego. Wzór jest prosty: 6 1 buduje przewodnik 7-przewodowy, 18 1 buduje przewodnik 19-przewodowy, a 36 1 buduje przewodnik 37-drutowy. Kup w swoim arkuszu zamówień liczbę potrzebną do wykonania największej konstrukcji, ponieważ maszyna nie może skręcić więcej drutów, niż ma miejsc, a wykonywanie zadania z 19 drutami na maszynie 36 1 marnuje pojemność wirnika i energię.
Odczytywanie rozmiaru szpulki
Oznaczenia maszyn często zawierają średnicę kołnierza szpulki, na przykład PND 400, 500, 630 lub 800. Przejście z szpulki 400 mm na 630 mm zwiększa objętość opakowania około dwa i pół razy, ponieważ objętość skaluje się z kwadratem średnicy. Zmniejsza to liczbę przestojów na długich dystansach, ale cięższa rura wymaga większej mocy zainstalowanej, sztywniejszego podłoża i dłuższej drogi hamowania. Tam, gdzie konstrukcja przewodnika pozwala na większy pakiet i inną geometrię skrętu, maszyny takie jak skrętka z podwójnym łukiem 1250 stosują tę samą logikę do bębna o średnicy 1250 mm.
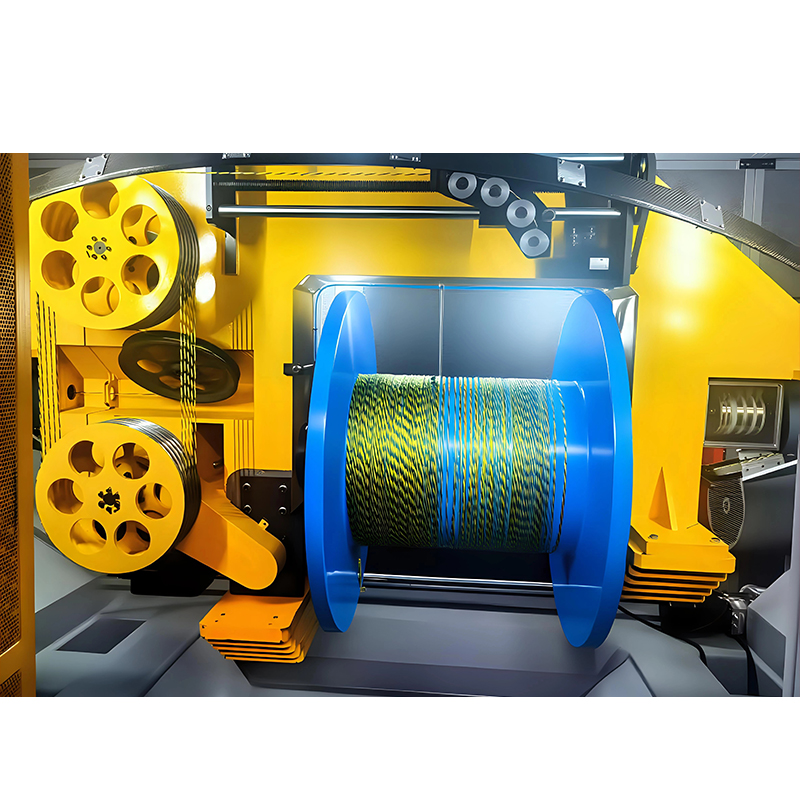 Maszyna do skręcania żyłek 1250 z podwójnym łukiem do szybkiej produkcji kabli o średniej średnicy Wiertarka dwużyłowa o pojemności bębna 1250 mm, przeznaczona do równomiernego naprężenia i szybkiego skręcania przewodów o średniej średnicy w kablach danych, energetycznych i specjalistycznych. Zobacz produkt →
Zakres nachylenia, prędkość wirnika i prędkość linii: trzy liczby, które się ze sobą łączą
Skoku, prędkości wirnika i prędkości linii nie można określić niezależnie, ponieważ prędkość linii w metrach na minutę to po prostu skok w metrach pomnożony przez prędkość wirnika w obrotach na minutę.
Skok 60 mm przy 800 obr/min daje 48 m/min. Ta sama maszyna przy skoku 300 mm i 830 obr./min osiąga prędkość 249 m/min – stąd zwykle pochodzi imponująca wartość główna. Porównując oferty, najpierw przelicz każdą deklarowaną prędkość na skok i prędkość wirnika; maszyna reklamowana z szybkością 250 m/min może nie być w stanie wykonywać skoku 60 mm przy prędkości większej niż 48 m/min.
Wybór boiska
Podziałka jest zwykle wybierana jako wielokrotność średnicy przewodu, znana jako współczynnik skrętu. W przypadku przewodów miedzianych o skrętce koncentrycznej współczynnik skrętu warstwy zewnętrznej zwykle mieści się w zakresie od 8 do 16-krotności średnicy żyły. Krótszy skok oznacza więcej skrętów na metr, bardziej elastyczny przewodnik i niższą moc wyjściową przy tej samej prędkości wirnika; dłuższy skok oznacza sztywniejszy, bardziej zwarty przewodnik wytwarzany szybciej. Elastyczne kable przemysłowe znajdują się na krótkim końcu, a stałe kable zasilające na długim końcu.
Sprawdzanie dokładności skoku
Zapytaj o tolerancję wysokości dźwięku w procentach, a nie jako słowo, takie jak „precyzyjny”. Rozsądnym celem komercyjnym jest około ±2% na próbkę o długości jednego metra, które należy mierzyć na gotowej cewce odbiorczej, a nie na ręcznie nawleczonej próbce przy matrycy.
Alternatywy z wieloma skrętami
Jeśli konstrukcja toleruje więcej niż jedno złożenie na obrót, moc wyjściowa może wzrosnąć bez wpływu na prędkość wirnika. Maszyna do potrójnego splotu wykonuje trzy skręty na obrót, co jest odpowiednie dla cienkich, elastycznych przewodników tam, gdzie wymagane jest ciasne ułożenie, ale wirnik rurowy musiałby obracać się niepraktycznie szybko.
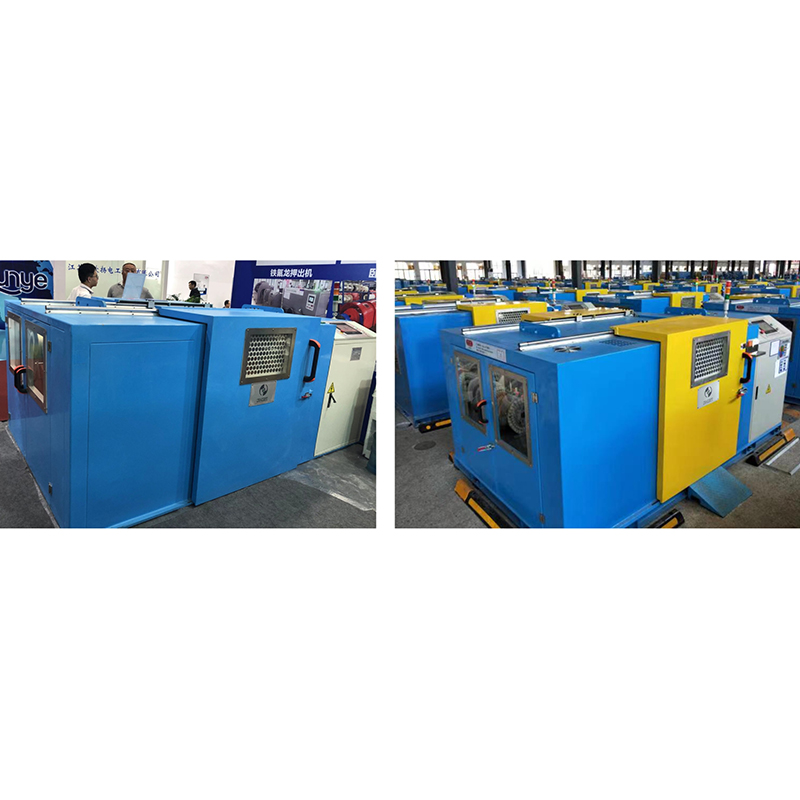 Potrójna maszyna do skręcania kabli LAN CAT5E, CAT6 i CAT7 Maszyna do skrętki o potrójnym skoku układa trzy skręty na obrót, wykorzystując serwosterowanie do dokładnego i stabilnego skręcania par w kablach danych CAT5E, CAT6 i CAT7. Zobacz produkt →
Asortyment drutu, konstrukcja przewodnika i matryce zamykające
Splotka rurowa jest zwykle określana dla pojedynczego drutu w zakresie od 0,15 mm do 3,0 mm i zakresu gotowego przewodu do około 630 mm², przy czym matryca zamykająca i rolki formujące decydują o tym, jak okrągły lub sektorowy będzie gotowy przewód.
- 0,15 mm do 0,5 mm: wysoka prędkość rotora, niskie napięcie i ceramiczne prowadnice są niezbędne, aby uniknąć nacięć i pęknięć.
- 0,5 mm do 1,5 mm: opaska ogólnego przeznaczenia do przewodów budowlanych, kabli sterowniczych i przewodów oprzyrządowania.
- 1,5 mm do 3,0 mm: żyły kabla zasilającego i aluminium, gdzie napięcie i rampa hamowania mają większe znaczenie niż maksymalna prędkość.
- Zagęszczanie: matryca zagęszczająca umieszczona za matrycą zamykającą zazwyczaj zmniejsza średnicę przewodu o 6% do 10%, co pozwala zaoszczędzić materiał izolacyjny na dalszym etapie.
- Przewody sektorowe: rolki formujące przed odbiorem wytwarzają kształty sektorowe dla dużych kabli elektroenergetycznych, które należy określić na etapie zamówienia.
- Aluminium: bardziej miękkie niż miedź, dlatego należy spodziewać się niższych ustawień naprężenia, łagodniejszego przyspieszania i dłuższej matrycy zamykającej, aby kontrolować jakość powierzchni.
Specyfikacje układu kontroli naprężenia, odbioru i napędu
Kontrola naprężenia ma miejsce tam, gdzie zawodzą niedrogie splotki rurowe: maszyna utrzymująca naprężenie na szpulkę w granicach około ± 10% wytwarza przewodnik koncentryczny, a taka, która nie powoduje przerwania drutów, nieokrągłych odcinków i odrzutów na linii izolacji.
Mechaniczne hamulce cierne z rolkami tancerskimi są najprostszą opcją i są dopuszczalne w przypadku zgrubnych obliczeń przy stałej prędkości. Hamulce pneumatyczne i hamulce histerezowe ze sprzężeniem zwrotnym w zamkniętej pętli lepiej utrzymują napięcie podczas przyspieszania i zwalniania, co ma znaczenie, gdy wirnik 36 1 przyspiesza od zera do prędkości roboczej. Po stronie odbiorczej sprawdź zakres naprężenia stożka, skok poprzeczny — zwykle ustawiony nieco szerzej niż średnica przewodu, aby uzwojenia nie zachodziły na siebie — dokładność licznika długości i reakcję wykrywania przerwania drutu. W przypadku pakietu napędowego niezależne serwomotory na sekcję wirnika z pamięcią receptur PLC pozwalają operatorowi przywołać konstrukcję zamiast ponownie ustawiać biegi, co skraca zmianę z godzin do minut.
Linki rurowe vs łukowe, planetarne i skrętne do tyłu
Wybierz typ splotki na podstawie skrętów na obrót i rozmiaru opakowania: rurowy na jeden zwój na obrót przy dużej prędkości, łukowy na dwa zwoje na obrót, planetarny do dużych pakietów i dużej liczby drutów oraz maszyny ze skrętem wstecznym dla par danych.
| Typ maszyny | Skręty na obrót | Typowa liczba przewodów | Typowy rozmiar przewodnika | Najlepsze dopasowanie |
|---|---|---|---|---|
| Rurowy (sztywny) | 1 | 6 1 do 36 1 | Do około 630 mm² | Przewody budowlane, sterujące i zasilające z gołej miedzi i aluminium |
| Łuk (podwójny skręt) | 2 | 2 do 12 | Do około 120 mm² | Izolowane żyły, kable sterujące i oprzyrządowania |
| Planetarny | 1 | 12 do 60 | Powyżej 630 mm² | Duże przewody zasilające, duża liczba przewodów, duże szpule |
| Para skrętu do tyłu | 1 sztuka na parę, z kompensacją skręcenia pleców | 2 na parę | Do około 6 mm² par | Kable do transmisji danych, LAN i o konstrukcji parowanej |
Kiedy projekt wykracza poza wygodny zakres maszyny rurowej, typową odpowiedzią jest żyłka planetarna, która przenosi więcej szpul w większej klatce i zmienia prędkość wirnika na rozmiar pakietu i liczbę drutów.
 Planetarny Type Stranding Machine for Complex High-Performance Cable Cabling Planetarny stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. Zobacz produkt →
Co należy zweryfikować podczas testów akceptacyjnych
Przeprowadź test akceptacyjny zarówno przy pustym, jak i całkowicie obciążonym rotorze, ponieważ błędy prędkości, naprężenia i wibracji pojawiają się tylko wtedy, gdy rurka unosi maksymalny ciężar szpulki.
- Dokładność podziałki: zmierz dziesięć kolejnych długości skrętu gotowej cewki i potwierdź, że mieszczą się one w uzgodnionej tolerancji, zazwyczaj ± 2%.
- Spójność napięcia: sprawdź każdą pozycję wypłaty za pomocą tensjometru przy prędkości roboczej i zarejestruj rozpiętość we wszystkich pozycjach.
- Prędkość pod obciążeniem: zmierz zmierzoną długość przy pełnej masie szpulki, a nie przy masie pustej, i zapisz faktycznie zastosowaną wysokość skoku.
- Hałas i wibracje: odczyty poniżej około 80 dB(A) na jednym metrze i płynny obrót rury wskazują na dobre wyważenie i wyrównanie łożysk.
- Przykładowy przewodnik: sprawdź rezystancję prądu stałego, wydłużenie, koncentryczność i wykończenie powierzchni i porównaj z próbką przed zakupem.
- Czas przezbrojenia: przeładuj pełny zestaw szpul u własnych operatorów i zmierz czas, ponieważ jest to koszt dzienny.
- Dokumentacja i części zamienne: uzyskaj schematy połączeń, kopię zapasową PLC, listę części zamiennych i potwierdzenie dostępności sprężyny naciągowej i prowadnicy ceramicznej.
Ryzyko związane z zaopatrzeniem i wymagania dotyczące lokalizacji
Większość projektów splotek rurowych poślizguje się na miejscu i występują problemy z interfejsem, a nie z wydajnością maszyny, dlatego przed podpisaniem ustal moc, fundament i standard szpulki.
- Zainstalowana moc: potwierdź całkowite obciążenie, napięcie i częstotliwość oraz sprawdź, czy pakiet przemiennika wymaga dedykowanego transformatora lub softstartera.
- Fundament: zapytaj o wzór śrub, wartości obciążeń dynamicznych i wymagania dotyczące izolacji drgań; maszyna 36 1 przy dużej prędkości znajdzie słabą podłogę.
- Powierzchnia podłogi: pozostawić długość rurki plus około 1,5 m na każdym końcu do ładowania szpulki i usuwania cewek.
- Media: czyste, suche sprężone powietrze do hamulców pneumatycznych oraz stabilna temperatura otoczenia zapewniająca powtarzalność naciągu.
- Standard szpulek: nalegaj na zgodność z istniejącą flotą szpulek PND lub DIN, ponieważ zastrzeżone szpulki łączą Cię z jednym dostawcą.
- Części zamienne: sprężyny naciągowe, prowadnice ceramiczne, matryce zamykające i paski zużywają się w pierwszej kolejności, dlatego w umowie należy uzgodnić terminy realizacji tych elementów.
- Bezpieczeństwo i zgodność: osłony blokowane, wyłączniki awaryjne i oznakowanie wymagane na danym rynku należy określić w formie pisemnej.
- Pułapki w arkuszach danych: bądź podejrzliwy w stosunku do prędkości linii podawanej bez podziałki i napięcia podawanego na maszynę, a nie na szpulkę.
Często zadawane pytania: Dane techniczne maszyny do skręcania rur
Czy splotka rurowa to to samo co skrętka sztywna?
Te dwa terminy są często używane zamiennie, ale rurowy odnosi się konkretnie do maszyn, w których szpulki wypłat są umieszczone wewnątrz obracającej się rury. Sztywne sploty stanowią szerszą rodzinę i obejmują maszyny klatkowe o innej konstrukcji wirnika, dlatego należy zapytać, która geometria jest cytowana.
O jaki zakres tonów powinienem poprosić?
W przypadku większości gołych przewodów miedzianych i aluminiowych zakres roboczy od 20 mm do 300 mm obejmuje prawie każdą konstrukcję, a użyteczny pasek dla Twojego produktu znajduje się pośrodku. Określ zakres skoku z odpowiednią prędkością wirnika, aby podana moc była możliwa do zweryfikowania.
Ile szpul potrzeba na przewód 19-przewodowy?
Koncentryczna konstrukcja 19-drutowa wymaga maszyny 18 1: osiemnaście obrotowych pozycji wypłaty plus jedna pozycja centralna dla drutu rdzeniowego. Maszyna 12 1 może zbudować tylko 13-żyłowy przewodnik, więc liczba musi odpowiadać największej planowanej konstrukcji.
Czy rurowa żyłka może poprowadzić przewody aluminiowe?
Tak, pod warunkiem, że napięcie jest ustawione wystarczająco nisko, a przyspieszenie jest łagodne. Aluminium jest bardziej miękkie i bardziej podatne na znakowanie powierzchni, dlatego należy spodziewać się wolniejszych profili rampowych, dłuższej matrycy zamykającej i częstszych kontroli prowadnic niż w przypadku miedzi.
Jaka prędkość linii jest realistyczna?
Realistyczna prędkość zależy całkowicie od wysokości tonu. Przy wąskiej podziałce wynoszącej 30 mm, wirnik pracujący z prędkością 900 obr./min wytwarza 27 m/min; przy długim skoku wynoszącym 200 mm ten sam wirnik osiąga prędkość 180 m/min. Traktuj dowolne dane dotyczące pojedynczej prędkości bez podziałki jako numer marketingowy, a nie specyfikację.
Praca nad specyfikacją pisemną opłaca się sama. Umieść liczbę szpulek, rozmiar szpulek, zakres podziałki z odpowiednią prędkością wirnika, zakres drutu, dokładność naprężenia i tolerancję podziałki na jednym arkuszu porównawczym, a następnie przetestuj te liczby na żywej próbce przed złożeniem zamówienia. Jeśli chcesz zobaczyć, jak te liczby przekładają się na rzeczywiste maszyny, przegląd asortymentu na stronie główna strona katalogu wyświetla listę modeli splotek i ich rozmiarów szpulek obok siebie.